دستگاه اکستروژن آلومینیوم از ۴ تا ۱۸ اینچ؛ هر پرس برای چه تولیدی مناسب است؟
انتخاب دستگاه اکستروژن مناسب، یکی از مهمترین تصمیمها در راهاندازی یا توسعه خط تولید پروفیل آلومینیوم است. تفاوت میان پرسهای ۴ تا ۱۸ اینچ تنها به اندازه دستگاه محدود نمیشود و عواملی مانند نیروی پرس، قطر بیلت، طراحی قالب، آلیاژ آلومینیوم و تجهیزات جانبی نیز در تعیین نوع و ابعاد پروفیل قابل تولید نقش دارند. در این گزارش، ضمن بررسی انواع دستگاههای اکستروژن آلومینیوم، تفاوت ظرفیت پرس با ظرفیت واقعی تولید و معیارهای مهم انتخاب یک خط اکستروژن بررسی میشود.
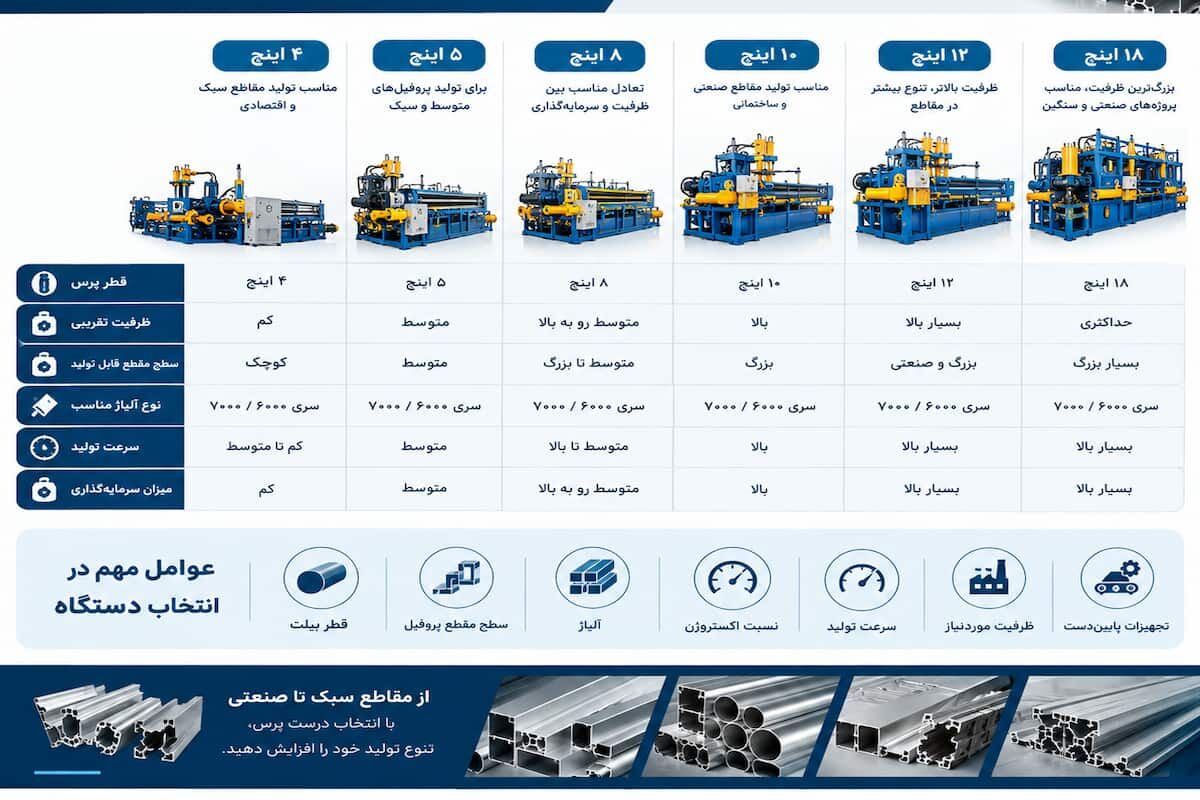
در صنعت اکستروژن، پرسها معمولاً با عباراتی مانند ۴ اینچ، 5 اینچ، ۶ اینچ، 7 اینچ، ۸ اینچ، ۱۰ اینچ، 12 اینچ، ۱4 اینچ و حتی ۱۸ اینچ معرفی میشوند. این اعداد بیشتر به اندازه سیستم پرس و قطر تقریبی بیلت یا محفظه مرتبط هستند و الزاماً به معنی ظرفیت تولید سالانه دستگاه نیستند.
دستگاه اکستروژن آلومینیوم چگونه کار میکند؟
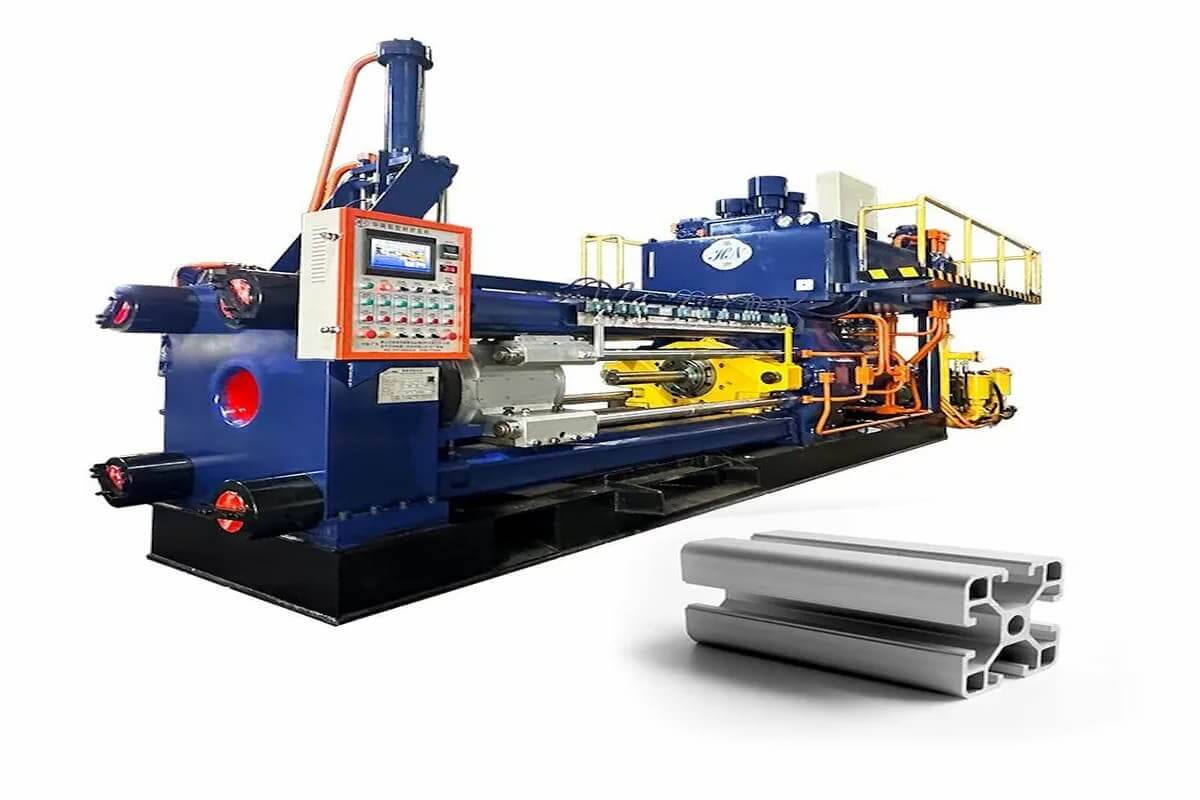
در فرآیند اکستروژن، بیلت آلومینیومی پس از گرم شدن وارد محفظه پرس میشود. سپس یک رام هیدرولیکی با اعمال نیروی زیاد، فلز را از داخل قالب عبور میدهد. شکل مقطع خروجی، تابع هندسه قالب است و به همین دلیل میتوان با طراحی قالبهای مختلف، طیف گستردهای از پروفیلهای آلومینیومی را تولید کرد.
یکی از مهمترین کاربردهای این فرآیند، تولید پروفیل آلومینیوم سفارشی است. در این روش، پروفیل مورد نیاز میتواند بر اساس نقشه، نمونه یا مشخصات فنی مشتری طراحی و تولید شود. پس از بررسی نقشه و مشخصات مقطع، قالب اختصاصی متناسب با آن ساخته شده و سپس فرآیند اکستروژن برای تولید پروفیل انجام میشود.
پس از خروج پروفیل از قالب، عملیات خنککاری، کشش و برش انجام میشود و در صورت نیاز، مراحل تکمیلی مانند عملیات حرارتی و پرداخت یا پوشش سطحی نیز روی محصول انجام خواهد شد. به این ترتیب، اکستروژن تنها یکی از مراحل تولید پروفیل اختصاصی است و کیفیت محصول نهایی به طراحی قالب، انتخاب آلیاژ و کنترل تمام مراحل تولید وابسته است.
پرسهای ۴ و ۵ اینچ؛ مناسب برای مقاطع کوچک
پرسهای کوچک در بخشهایی کاربرد دارند که پروفیلهای سبک، باریک و با سطح مقطع محدود تولید میشوند. این دستگاهها معمولاً برای مقاطع عمومی، تزئینی، برخی قطعات صنعتی سبک و محصولاتی که به نیروی بسیار بالا نیاز ندارند، مناسبتر هستند.
مزیت اصلی این پرسها، مصرف انرژی و سرمایهگذاری پایینتر نسبت به خطوط بزرگ است. در مقابل، محدودیت اصلی آنها اندازه بیلت و نیروی قابل اعمال برای تولید مقاطع بزرگ است.
پرسهای ۶ و ۷ اینچ؛ محدوده میانی
با افزایش اندازه پرس، دامنه تولید نیز گستردهتر میشود. پرسهای ۶ و ۷ اینچی میتوانند برای طیف متنوعتری از پروفیلهای ساختمانی و صنعتی مورد استفاده قرار بگیرند.
این محدوده برای کارخانههایی که هم مقاطع عمومی و هم بخشی از سفارشهای صنعتی را تولید میکنند، میتواند انعطاف مناسبی ایجاد کند.
پرسهای ۸ و ۹ اینچ؛ مناسب برای تولیدات متنوعتر
پرسهای ۸ و ۹ اینچی معمولاً در محدودهای قرار میگیرند که امکان تولید پروفیلهای بزرگتر و سنگینتر نسبت به پرسهای کوچک فراهم میشود.
در این سطح، طراحی قالب و کنترل فرآیند اهمیت بیشتری پیدا میکند؛ زیرا افزایش اندازه مقطع به معنی افزایش خودکار کیفیت یا سرعت تولید نیست. توانایی واقعی دستگاه باید بر اساس آلیاژ، سطح مقطع، طول محصول، وزن هر متر و شرایط قالب بررسی شود.
پرسهای ۱۰ و ۱۲ اینچ؛ مناسب برای مقاطع صنعتی و بزرگ
پرسهای ۱۰ و ۱۲ اینچی را میتوان در دسته خطوط قدرتمندتر اکستروژن قرار داد. این دستگاهها برای تولید بسیاری از مقاطع صنعتی، ساختمانی و پروفیلهایی که به بیلت بزرگتر و نیروی اکستروژن بیشتری نیاز دارند، کاربرد دارند.
در این سطح، ظرفیت تجهیزات جانبی نیز اهمیت بیشتری پیدا میکند. اگر پرس توان بالایی داشته باشد اما میز خروجی، سیستم کشش، کوره، اره یا سیستم خنککاری متناسب با آن طراحی نشده باشد، ظرفیت واقعی کل خط محدود خواهد شد.
پرسهای ۱۴، ۱۶ و ۱۸ اینچ؛ برای مقاطع بسیار بزرگ
پرسهای بسیار بزرگ برای پروژهها و خطوطی طراحی میشوند که تولید مقاطع سنگین و بزرگ در آنها اهمیت دارد. این دستگاهها معمولاً سرمایهگذاری، فضای نصب و تجهیزات جانبی بسیار بیشتری نیاز دارند.
مزیت چنین پرسهایی امکان تولید مقاطعی است که با دستگاههای کوچکتر عملاً قابل تولید نیستند. اما استفاده از یک پرس بسیار بزرگ برای محصولاتی که با پرس کوچکتر قابل تولید هستند، لزوماً تصمیم اقتصادی مناسبی نیست.
تناژ پرس با ظرفیت تولید سالانه تفاوت دارد
یکی از رایجترین اشتباهات در معرفی دستگاههای اکستروژن، یکی دانستن تناژ پرس با ظرفیت تولید است.
برای مثال، وقتی گفته میشود یک دستگاه دارای نیروی ۲۰۰۰ تن است، این عدد به نیروی قابل اعمال توسط سیستم پرس مربوط میشود، نه اینکه دستگاه الزاماً سالانه ۲۰۰۰ تن آلومینیوم تولید میکند.
ظرفیت واقعی تولید به عوامل متعددی بستگی دارد؛ از جمله:
-
نوع آلیاژ آلومینیوم
-
وزن پروفیل در هر متر
-
سطح مقطع پروفیل
-
نسبت اکستروژن
-
سرعت خروج پروفیل از قالب
-
طول و وزن بیلت
-
زمان تعویض قالب
-
تعداد شیفت کاری
-
توقفهای تعمیراتی
-
سرعت تجهیزات پاییندست
-
کیفیت و طراحی قالب
بنابراین برای مقایسه دو خط تولید، تنها نگاه کردن به تناژ پرس کافی نیست.
قبل و بعد از دستگاه اکستروژن چه تجهیزاتی قرار میگیرد؟
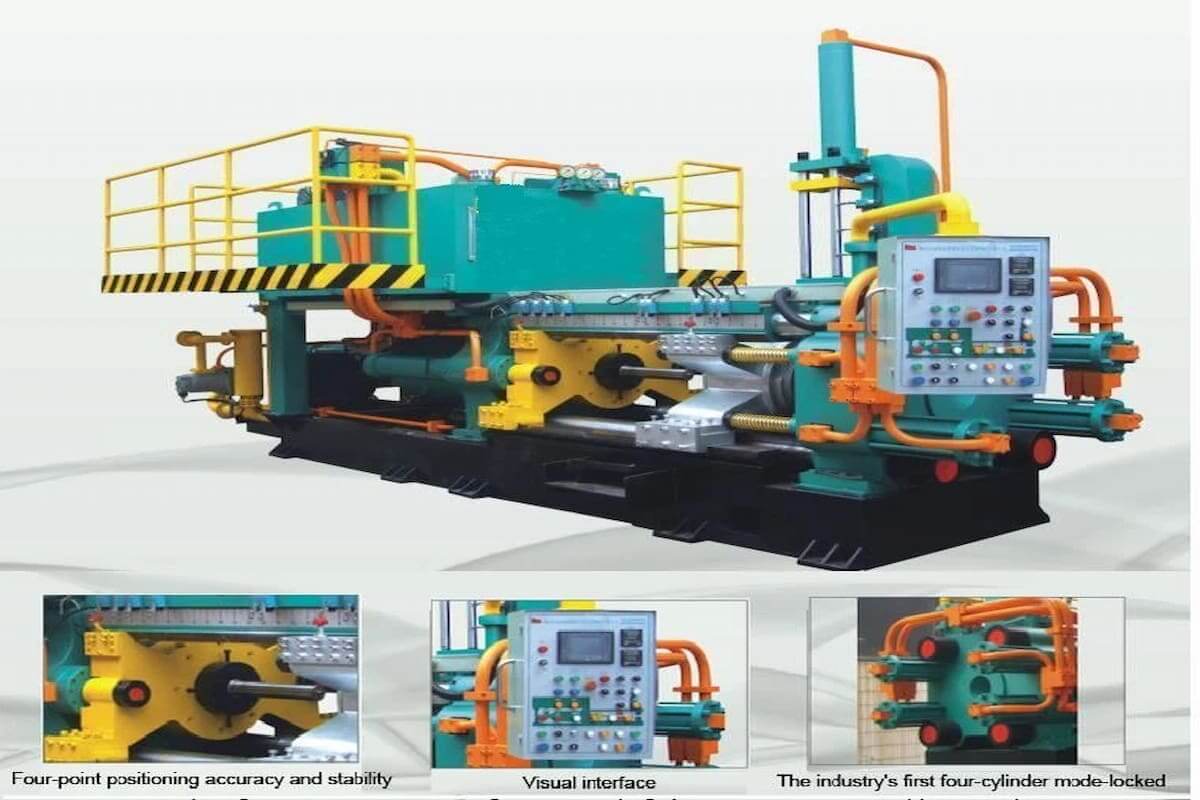
یک خط اکستروژن کامل، مجموعهای از تجهیزات را شامل میشود. در بخش ورودی، بیلتها معمولاً بر اساس نوع آلیاژ و ابعاد مورد نیاز آماده و در کوره گرم میشوند.
پس از آن، بیلت وارد پرس شده و پروفیل از قالب خارج میشود. در ادامه، تجهیزات خروجی وارد فرآیند میشوند.
مهمترین تجهیزات پاییندست شامل میز خروجی، سیستم خنککاری، کشنده، دستگاه برش و میز جمعآوری هستند. بسته به نوع محصول، عملیات حرارتی، پیرسازی، رنگآمیزی، آنودایز یا سایر فرآیندهای تکمیلی نیز ممکن است انجام شود.
در نتیجه، زمانی که درباره «ظرفیت یک خط اکستروژن» صحبت میکنیم، باید کل زنجیره تولید را در نظر بگیریم، نه فقط خود پرس.
آیا پرس بزرگتر همیشه بهتر است؟
پاسخ منفی است.
پرس بزرگتر زمانی مزیت دارد که بازار و محصول کارخانه نیز به آن نیاز داشته باشد. اگر یک کارخانه عمدتاً پروفیلهای سبک و کوچک تولید کند، استفاده از یک پرس بسیار بزرگ میتواند باعث افزایش هزینه سرمایهگذاری، مصرف انرژی و هزینههای عملیاتی شود بدون اینکه الزاماً بازده اقتصادی بیشتری ایجاد کند.
از طرف دیگر، کارخانهای که قصد تولید پروفیلهای سنگین، صنعتی یا مقاطع بزرگ را دارد، ممکن است با یک پرس کوچک با محدودیت جدی مواجه شود.
بنابراین انتخاب پرس باید از محصول شروع شود، نه از عدد تناژ.
برای انتخاب دستگاه اکستروژن چه عواملی باید بررسی شود؟
پیش از خرید یا توسعه خط تولید، چند سؤال اساسی باید پاسخ داده شود:
نخست اینکه محصولات اصلی کارخانه چه ابعادی دارند و وزن هر متر آنها چقدر است؟ دوم اینکه آلیاژ مورد استفاده چیست و چه نیرویی برای اکستروژن آن لازم است؟ همچنین باید مشخص شود بیشترین سطح مقطع مورد نظر، قطر بیلت، محدوده نسبت اکستروژن و سرعت مورد انتظار چقدر است.
در کنار این موارد، ظرفیت کوره بیلت، توان سیستم هیدرولیک، سیستم کنترل، میز خروجی، کشنده، اره، سیستم خنککاری و تجهیزات عملیات بعد از اکستروژن نیز باید بررسی شوند.
برای یک کارخانه صنعتی، خدمات قالبسازی و امکان تولید قالبهای پیچیده نیز اهمیت زیادی دارد. حتی قدرتمندترین پرس بدون قالب مناسب نمیتواند یک پروفیل با کیفیت و دقت ابعادی مطلوب تولید کند.
تولید پروفیل آلومینیوم بدون دستگاه اکستروژن آلومینیوم
اگر برای تولید یک پروفیل آلومینیومی، انتخاب ظرفیت پرس، بررسی امکان ساخت مقطع یا تعیین مشخصات فنی خط تولید برای شما مطرح است، پاکان آلومین با بهرهگیری از خطوط اکستروژن و تجهیزات تخصصی، امکان بررسی و تولید پروفیلهای آلومینیومی مطابق با نقشه، نمونه یا مشخصات فنی مورد نیاز را فراهم میکند.
برای بررسی امکان تولید و دریافت اطلاعات فنی، میتوانید مشخصات یا نقشه پروفیل مورد نظر خود را با کارشناسان پاکان آلومین مطرح کنید.
پاکان آلومین | تولیدکننده انواع پروفیل اختصاصی آلومینیوم
وبسایت: pakanalumin.com
تلفن: 0864131685
این مطلب رپرتاژ است.