راهنمای مهندسی دستگاه پاشش رنگ پودری؛ مقایسه دستی، اتوماتیک و تجهیزات کلیدی
«سیستمهای پیشرفته پاشش رنگ پودری الکترواستاتیک در دو مدل دستی (انعطافپذیر برای قطعات پیچیده و حجم تولید کارگاهی) و اتوماتیک/رباتیک (بهینهسازیشده برای خطوط پیوسته و انبوهسازی)، هسته مرکزی مکانیزمهای پوششدهی صنعتی را تشکیل میدهند. این تجهیزات با اعمال دقیق ولتاژ و شدت جریان، باردارسازی بهینه ذرات، افزایش راندمان انتقال (Transfer Efficiency) و مهار اثر قفس فارادی، پوششی یکنواخت، بدون نقص و مقاوم به خوردگی بر روی سطوح فلزی ایجاد کرده و استانداردهای کیفی صنایع خودروسازی، لوازم خانگی و سازههای صنعتی را تضمین میکنند.»
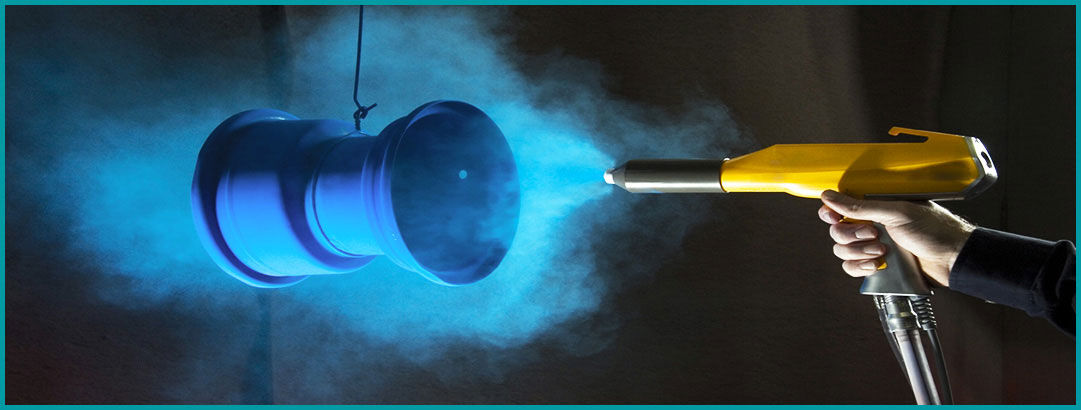
در دنیای مدرن صنایع تولیدی، فرآیند پوششدهی سطوح یکی از حیاتیترین مراحل برای افزایش طول عمر، مقاومت و زیبایی محصولات است. در میان انواع روشهای رنگآمیزی، سیستم پاشش رنگ پودری (Powder Coating) به عنوان یکی از کارآمدترین، زیستمحیطیترین و باکیفیتترین متدها شناخته میشود. برخلاف روشهای سنتی رنگ مایع، در این سیستم از ذرات جامد پودر به جای محلولهای حاوی حلال استفاده میشود که این امر تحولی بنیادین در استانداردهای صنعتی ایجاد کرده است.
دستگاه پاشش رنگ پودری چیست؟
رنگ پودری در واقع ترکیبی از رزینها، رنگدانهها و افزودنیهای مختلف است که به صورت ذرات بسیار ریز و خشک درآمده است. فرآیند رنگآمیزی در این سیستم بر پایه پدیده الکترواستاتیک استوار است؛ به این معنا که ذرات پودر تحت بار الکتریکی قرار گرفته و به دلیل اختلاف پتانسیل، به صورت خودکار و با چسبندگی بالا به سطح قطعه کار (که باید از رسانایی الکتریکی برخوردار باشد) مینشینند.
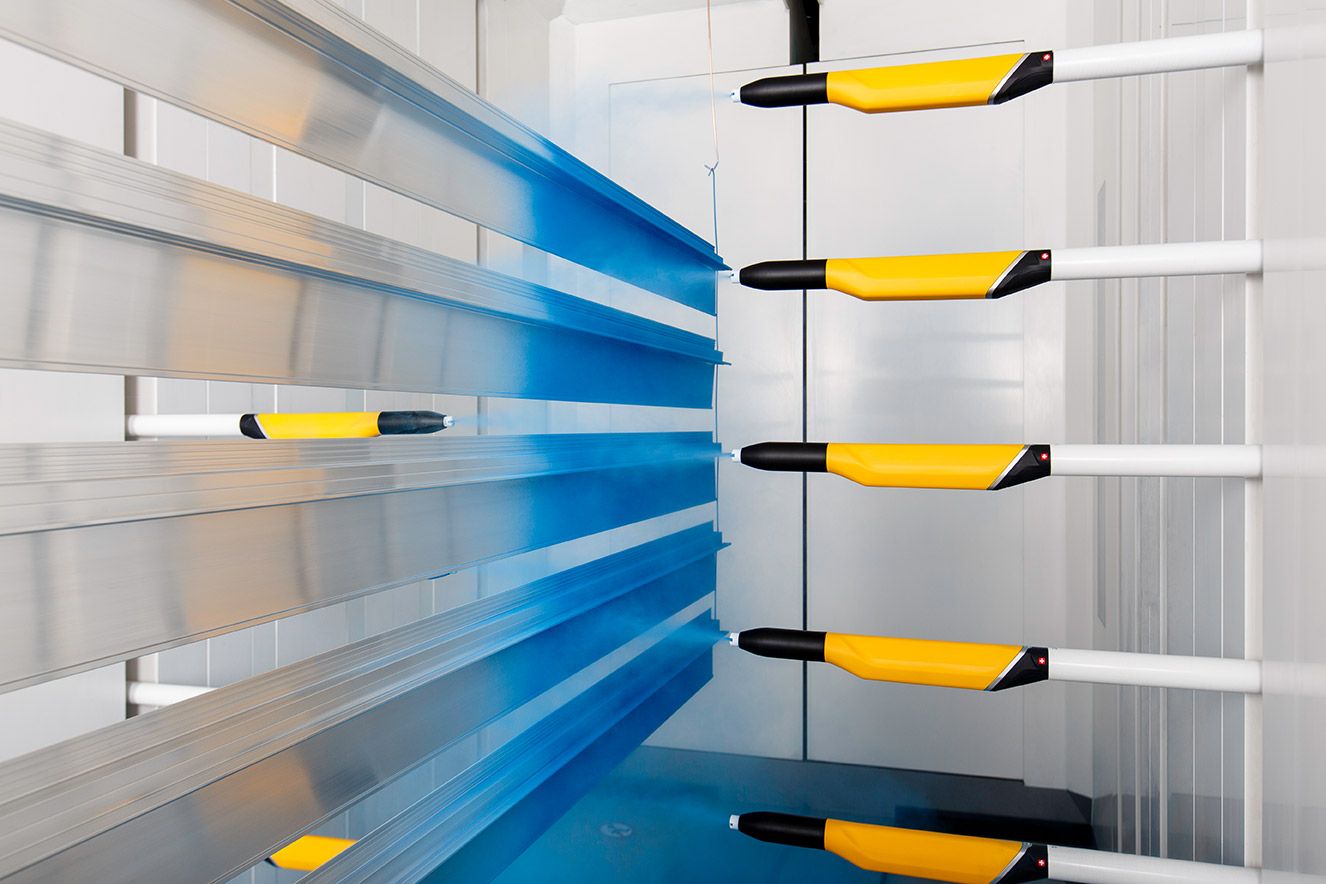
چرخه حیات فرآیند رنگ پودری (گامهای عملیاتی)
برای دستیابی به یک سطح بینقص، صرفاً داشتن پودر باکیفیت کافی نیست؛ بلکه رعایت دقیق مراحل زیر در طراحی خط رنگ الزامی است:
۱. مرحله پیشتیمار : ستون اصلی کیفیت
بسیاری از شکستهای رنگ در آینده، ریشه در مرحله پیشتیمار دارند. قبل از پاشش، قطعه باید از هرگونه چربی، اکسیداسیون و آلودگی پاک شود. فرآیندهایی مانند شستشو ، اسیدشویی و در نهایت فسفاتکردن، سطحی بسیار مستحکم و آماده برای پیوند شیمیایی با پودر ایجاد میکنند. اگر این مرحله (که معمولاً در خطوط غوطهوری یا اتوماتیک انجام میشود) به درستی مدیریت نشود، حتی بهترین پودرها نیز دچار مشکل پوسته شدن خواهند شد.
۲. مرحله اعمال رنگ: جادوی الکترواستاتیک
در این مرحله، پودر توسط تجهیزات پاشش (تفنگهای رنگ یا رباتها) به سمت قطعه هدایت میشود. در این سیستم، تفنگ رنگ با ایجاد یک میدان الکتریکی، ذرات پودر را باردار میکند. از آنجایی که قطعه کار معمولاً به زمین متصل است، ذرات پودر با نیروی جاذبه الکتریکی به سمت سطح حرکت کرده و یک لایه یکنواخت ایجاد میکنند. دقت در تنظیم ولتاژ و دبی جریان پودر، تعیینکننده ضخامت و کیفیت پوشش است.
۳. مرحله پخت: تثبیت نهایی
پس از پاشش، قطعه باید وارد کوره پخت شود. در این مرحله، حرارت باعث ذوب شدن ذرات پودر و ادغام آنها با یکدیگر و همچنین پیوند شیمیایی آنها با سطح قطعه میشود. زمانی که پودر از حالت ذرات مجزا به یک لایه پلیمری یکپارچه و سخت تبدیل میشود، فرآیند پخت کامل شده است. کنترل دقیق دمای کوره و زمان ماندگاری قطعه در آن، حیاتیترین فاکتور در رسیدن به خواص مکانیکی مطلوب است.
مقایسه سیستم پاشش رنگ پودری دستی و اتوماتیک: کدام برای شما مناسب است؟
در انتخاب تجهیزات پاشش، یکی از تصمیمات استراتژیک، انتخاب بین دستگاههای رنگ پاش پودری دستی و سیستمهای رنگ پاش اتوماتیک/رباتیک است. این انتخاب مستقیماً بر ظرفیت تولید، یکنواختی کیفیت و هزینههای عملیاتی اثر میگذارد.
| سیستم اتوماتیک | سیستم دستی | شاخص مقایسه |
| بسیار بالا | پایین تا متوسط | ظرفیت تولید |
| بسیار دقیق و ثابت | وابسته به مهارت اپراتور | یکنواختی ضخامت |
| بسیار بالا | کم | هزینه اولیه |
| پایین (بدلیل بهینه سازی مصرف) | بالا (بدلیل ضایعات و نیروی کار) | هزینه عملیاتی |
| عالی | متوسط | دقت و تکرارپذیری |
۱. سیستمهای دستی
این سیستمها برای کار با تفنگهای رنگ که توسط اپراتور هدایت میشوند، طراحی شدهاند.
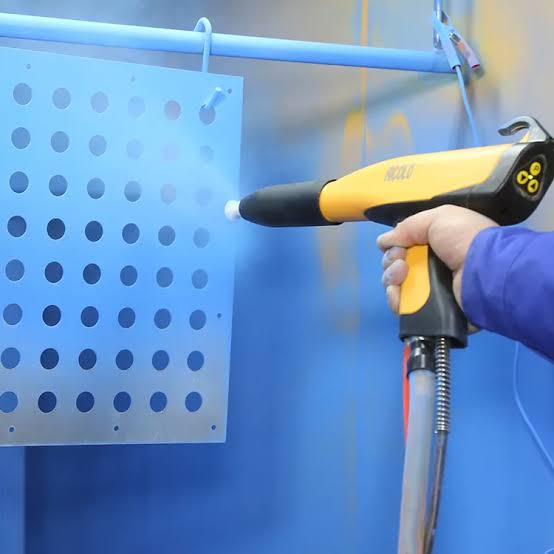
- مناسب برای: کارگاههای کوچک، تولید قطعات با حجم کم، و قطعاتی با اشکال بسیار پیچیده و نامنظم که نیاز به دقت دست اپراتور دارند.
- مزایا: هزینه خرید اولیه پایین، انعطافپذیری بالا در تغییر سریع محصول، سهولت در آموزش اپراتور.
- معایب: ضریب خطای انسانی بالا، عدم یکنواختی ضخامت رنگ در قطعات مشابه، سرعت پایین تولید و مصرف پودر غیربهینه (هدر رفت پودر).
۲. سیستمهای اتوماتیک و رباتیک
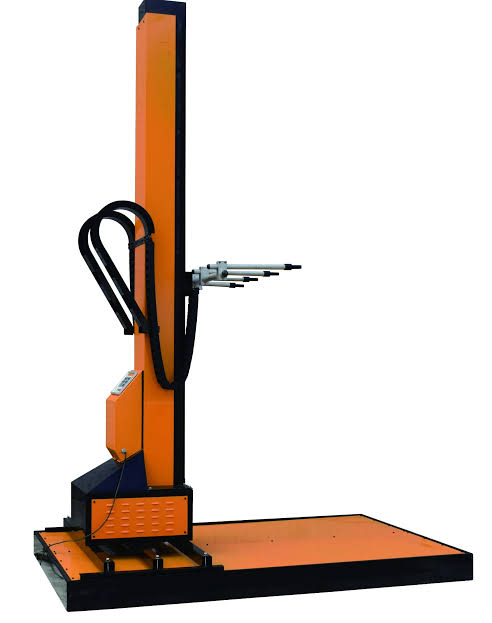
در این سیستمها، تفنگهای رنگ توسط مسیرهای برنامهریزی شده یا بازوهای رباتیک، با دقت میلیمتری حرکت میکنند.
- مناسب برای: کارخانجات بزرگ، خطوط تولید مداوم و قطعاتی که نیاز به استانداردهای کیفی بسیار سختگیرانه دارند.
- مزایا: سرعت فوقالعاده بالا، تکرارپذیری بینظیر (یعنی قطعه اول و هزارم دقیقاً یک رنگ دارند)، کاهش چشمگیر ضایعات پودر و حذف خطای انسانی.
- معایب: هزینه سرمایهگذاری اولیه بسیار بالا، نیاز به نیروی متخصص برای برنامهریزی و نگهداری، و دشواری در تغییر مسیر برای قطعات با اشکال بسیار متفاوت (مگر با برنامهریزی مجدد).
بررسی تخصصی تجهیزات اصلی در خطوط رنگ پاش پودری
یک خط رنگ پودری پیشرفته و استاندارد، از زیرسیستمهای مختلفی تشکیل شده است که هماهنگی بین آنها تضمینکننده خروجی باکیفیت است. مهمترین این تجهیزات عبارتند از:
الف) کابینهای پاشش رنگ
کابین محل اصلی انجام پاشش است. وظیفه اصلی کابین، جلوگیری از پخش شدن پودر در محیط کارخانه و بازیافت پودرهای هدررفته است.
- کابینهای سایکلون: این سیستمها مجهز به گردابههایی برای جداسازی هوای فشرده و پودر هستند و امکان تعویض سریع رنگ را فراهم میکنند.
- کابینهای فیلتری : با استفاده از کارتریجهای فیلتر با راندمان بالا، ذرات معلق را جذب کرده و هوای پاک را به محیط بازمیگردانند. این کابینها برای خطوطی با تنوع رنگ پایینتر یا تکرنگ بسیار ایدهآل هستند.
ب) کورههای پخت رنگ پودری
پس از اعمال پودر، قطعه وارد کوره میشود. کورهها معمولاً به صورت باکسی برای قطعات سنگین و کارگاهی یا کانویری برای خطوط پیوسته طراحی میشوند.
- انواع منابع حرارتی: کورهها میتوانند بر اساس شعله مستقیم، غیرمستقیم (با مبدل حرارتی برای جلوگیری از ورود دوده به محیط پخت) یا سیستمهای مادون قرمز کار کنند.
- مدیریت دما: پایداری دمایی در تمام نقاط کوره (معمولاً بین ۱۸۰ تا ۲۰۰ درجه سانتیگراد) برای پمپاژ کامل پیوندهای مولکولی پودر حیاتی است.
. عوامل کلیدی در افزایش راندمان و کیفیت پاشش پودر
برای اینکه سیستم پاشش رنگ پودری بهترین خروجی را داشته باشد، مهندسان خط رنگ باید به پارامترهای زیر توجه ویژهای داشته باشند:
1. ولتاژ و جریان الکترواستاتیک: تنظیم دقیق کیلوولت و میکروآمپر تفنگ بر اساس نوع پودر و هندسه قطعه، نقش مستقیمی در پدیده «چسبندگی و رانش» دارد.
2. سیستم بازیافت پودر: در خطوط صنعتی بزرگ، بازیافت پودرهای نسوخته و ترکیب مجدد آنها با پودر تازه (با نسبتهای استاندارد) به شدت بر کاهش هزینههای تمامشده تأثیرگذار است.
3. تعمیر و نگهداری پیشگیرانه: تمیز کردن دورهای انژکتورها، شلنگهای انتقال پودر و بررسی سیستم ارتینگ قطعه کار برای جلوگیری از افت کیفیت پاشش الزامی است.
عیبیابی رایج در سیستمهای پاشش رنگ پودری
- پوست پرتغالی شدن سطح (Orange Peel): ناشی از ضخامت نامناسب پودر، نوسان دمای کوره یا تنظیم نبودن فشار هوا و ولتاژ تفنگ است. راهحل: تنظیم جریان هوای اتومایزر، کالیبراسیون کیلوولت و بازبینی پروفیل حرارتی کوره.
- پوشش ضعیف در زوایای داخلی (اثر قفس فارادی): تجمع بار الکتریکی در فرورفتگیها مانع جذب ذرات جدید میشود. راهحل: کاهش ولتاژ در لحظه پاشش زوایا، استفاده از تفنگهای دارای کنترلکننده جریان یا سیستم پاشش Tribo.
- ریزش پودر پیش از پخت: به دلیل نقص در سیستم ارتینگ قطعه یا رطوبت هوای فشرده رخ میدهد. راهحل: بررسی اتصال زمین جیگها و کانوایر و نصب درایر و تله آبگیر در مسیر هوای فشرده.
نتیجهگیری
سیستمهای پاشش رنگ پودری ستون فقرات بسیاری از صنایع تولیدی مدرن از جمله خودرو، لوازم خانگی و سازههای فلزی هستند. انتخاب درست تجهیزات (اعم از دستی یا اتوماتیک)، مجموعه کیان صنعت برهان با طراحی بهینه کابین و کورهها، و اجرای دقیق مراحل پیشتیمار، نه تنها کیفیت ظاهر محصول را تضمین میکند، بلکه هزینههای عملیاتی و ضایعات را به حداقل میرساند. سرمایهگذاری هوشمندانه در اتوماسیون این خطوط، کلید مزیت رقابتی در بازار صنعتی امروز است.
این مطلب رپرتاژ است.